العربية
تُستخدم عدادات التدفق الكهرومغناطيسية على نطاق واسع لقياس تدفق الحليب وسوائل الألبان الأخرى الموصلة للكهرباء، لأن الحليب يتمتع عادةً بموصلية كهربائية كافية لإجراء القياس الكهرومغناطيسي. هناك نقطتان عمليتان يجب الانتباه إليهما بشكل خاص عند اختيار العداد: درجة حرارة التنظيف في مكانه (CIP) ووحدات معدل التدفق المذكورة في طلب عرض الأسعار. قد يؤدي أي منهما إلى اختيار غير صحيح للحجم أو المواصفات، حتى وإن كانت تقنية القياس نفسها مناسبة.
تقيس عدادات التدفق الكهرومغناطيسية السوائل الموصلة للكهرباء، وعادةً ما يفي الحليب بهذا الشرط بسهولة. تتطلب هذه التقنية عادةً حدًا أدنى من الموصلية يبلغ حوالي 5 ميكروسيمنز/سم، بينما تتمتع معظم منتجات الألبان المستخدمة في صناعة الألبان بموصلية أعلى بكثير من هذا المستوى. ولأن أنبوب التدفق خالٍ من الأجزاء المتحركة، فإن العدادات الكهرومغناطيسية تتجنب وجود دوارات أو تروس معرضة لسائل العملية، مما يقلل من التآكل ويسهل التنظيف في التطبيقات الصحية.
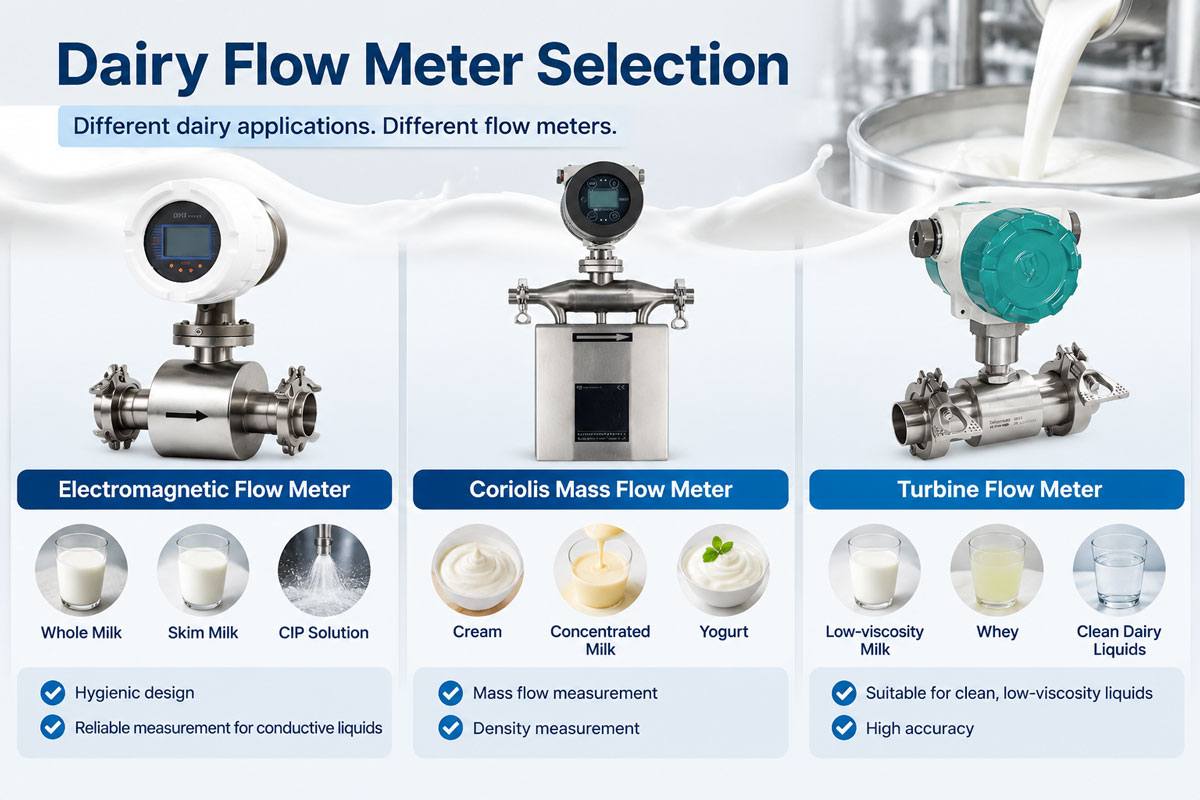
يبدأ اختيار مقياس تدفق الحليب بمطابقة تقنية القياس مع خصائص السائل ومتطلبات العملية. تُعدّ مقاييس التدفق المغناطيسية مناسبة للحليب كامل الدسم، والحليب منزوع الدسم، والحليب المعياري، والعديد من محاليل التنظيف CIP. تتطلب منتجات الألبان الأخرى دراسة إضافية. على سبيل المثال، قد تستفيد المنتجات عالية اللزوجة أو الحساسة للكثافة، مثل القشدة، ومخاليط الزبادي، أو منتجات الألبان المركزة، من قياس كوريوليس عند الحاجة إلى قياس مباشر لتدفق الكتلة أو الكثافة.
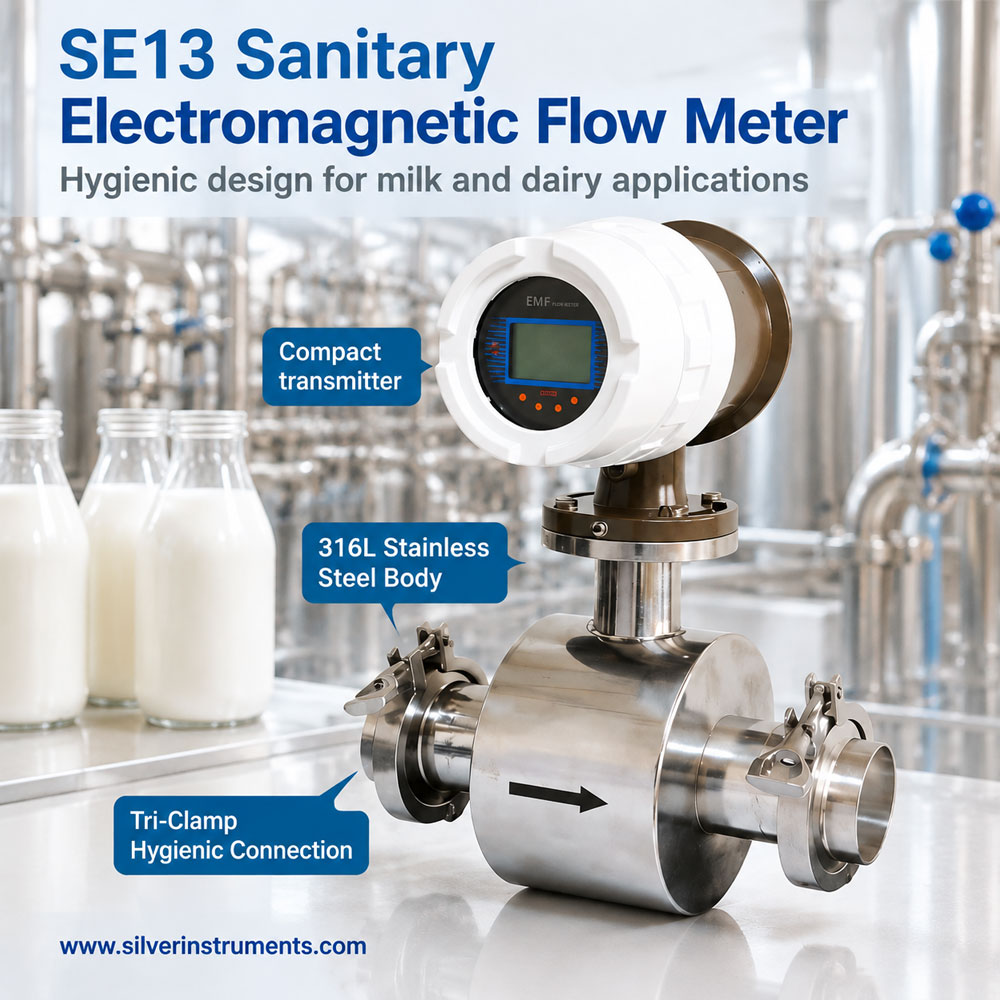
نادراً ما يمر سائل واحد عبر أنبوب واحد في خط إنتاج الألبان. ينقل الأنبوب نفسه الحليب كامل الدسم أثناء الإنتاج، والحليب الخالي من الدسم بعد فصله، ومحلول التنظيف القلوي أو الحمضي أثناء عملية التنظيف، وغالباً ما يتم ذلك عدة مرات في اليوم. يقوم مستشعر كهرومغناطيسي صحي، مثل SE13 من شركة Silver Automation Instruments، بمعالجة هذا التبديل دون الحاجة إلى إعادة معايرة بين عمليات التشغيل، لأن مبدأ القياس لا يعتمد على لزوجة السائل أو محتواه من الدهون. مع ذلك، لا يزال يتعين على مهندسي التصميم التحقق من مواد القطب الكهربائي والبطانة الداخلية للتأكد من مطابقتها لتركيبة محلول التنظيف المستخدم فعلياً في المصنع، نظراً لاختلاف تركيز المحاليل القلوية والحمضية ونوع عامل التنظيف.
هذا هو المكان الذي غالباً ما يحدث فيه خطأ في تحديد الحجم، ولا علاقة له بالحليب نفسه، بل بما يمر عبر الأنبوب نفسه بعد ذلك.
يُصنّف مقياس التدفق الصحي ذو درجة الحرارة القياسية عند درجة حرارة أقل من 60 درجة مئوية، وهو ما يغطي منتجات الحليب ولكنه لا يغطي دورة التنظيف في المكان (CIP). تستخدم العديد من برامج التنظيف في المكان الماء الساخن أو الشطف بالبخار عند درجات حرارة أعلى بكثير من ذلك، تصل أحيانًا إلى 90 أو 130 درجة مئوية، وذلك حسب بروتوكول التنظيف ومدى قوة الدورة المطلوبة في المصنع. إذا لم يغطِ تصنيف درجة حرارة المقياس دورة التنظيف في المكان، فإما أن يتعطل الجهاز قبل الأوان أو يجب تجاوزه أثناء التنظيف، مما يُفقد وجوده في خط الإنتاج جدواه.
عادةً ما يكون الحل هو استخدام مقياس حرارة أعلى بدلاً من تغيير تقنية القياس. في سلسلة SE13، يعني هذا الانتقال من رمز درجة الحرارة القياسي إلى خيار درجة الحرارة الممتدة، المصنف حتى 160 درجة مئوية. يجب أن تدعم مادة البطانة هذا النطاق أيضًا. يتحمل PTFE درجات حرارة تصل إلى 130 درجة مئوية تقريبًا، بينما تمتد بطانات F46 وPFA إلى حوالي 180 درجة مئوية، مما يوفر هامش أمان أعلى من معظم دورات التنظيف في المكان (CIP). لذلك، يجب أن يكون المقياس مصنفًا لدرجة حرارة الذروة في دورة التنظيف في المكان، وليس فقط درجة حرارة الحليب. وإلا، فقد تتجاوز دورة التنظيف الحد الأقصى لدرجة حرارة المقياس.
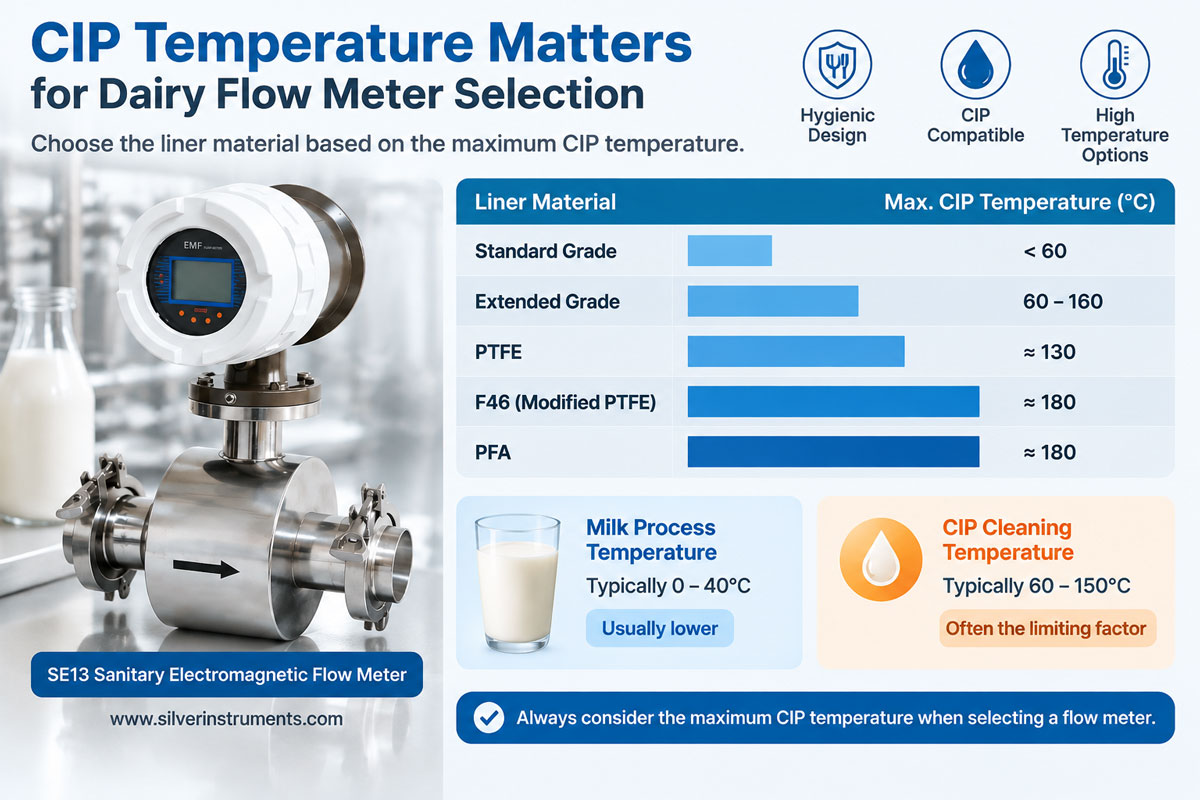
قبل إرسال طلب عرض سعر، تأكد من درجة الحرارة القصوى التي تصل إليها دورة التنظيف في المكان (CIP) فعلياً، وليس فقط درجة الحرارة المستهدفة. قد تتجاوز دورة التنظيف في المكان المدعومة بالبخار درجة الحرارة المبرمجة لفترة وجيزة، وهذه الذروة أهم من المتوسط.
تُستخدم وصلات Tri-Clamp على نطاق واسع في صناعة الألبان لأنها تتيح فكها بسرعة للفحص والتنظيف دون الحاجة إلى أدوات. يغطي مقياس كهرومغناطيسي صحي من سلسلة SE13 نطاق DN10 إلى DN100، ما يغطي جميع أنواع خطوط إنتاج الألبان، بدءًا من خطوط الإنتاج الحرفية الصغيرة وصولًا إلى خطوط الإنتاج الكاملة.
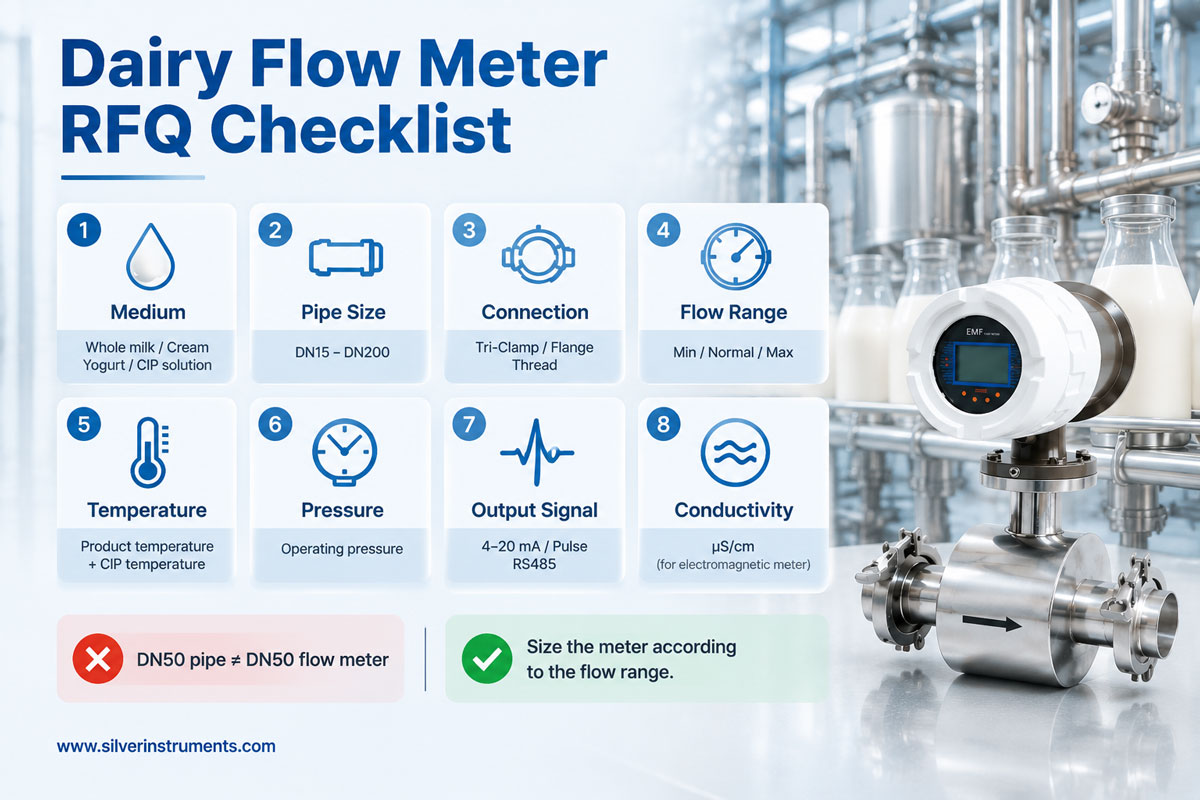
يُحدد حجم العداد بناءً على معدل التدفق الفعلي، وليس على قطر الأنبوب فقط. يقع خط DN15 الذي ينقل حوالي 15 لترًا/دقيقة ضمن نطاق عداد نصف بوصة. أما خط DN40 الذي ينقل حوالي 10000 لتر/ساعة، فيتطلب التحقق من سرعة التدفق مقارنةً بنطاق العداد المُصنّف، بدلاً من افتراضها بناءً على قطر الأنبوب. بينما يحتاج خط DN50 الذي ينقل من 1000 إلى 30000 لتر/ساعة عبر منتجات مختلفة إلى تحديد حجم العداد بناءً على أدنى معدل تدفق متوقع، حيث تنخفض الدقة عند أدنى نطاق سرعة عداد التدفق المغناطيسي.
تبدأ العديد من مشاكل التسعير من ورقة المواصفات وليس من تقنية العداد نفسها. ويكثر ظهور خطأين في استفسارات عدادات تدفق منتجات الألبان.
الخطأ الأول هو خطأ في الفاصلة العشرية أو الوحدة، مما يُغير معدل التدفق المطلوب بشكل كبير. فعلى سبيل المثال، إذا طلب عرض سعر معدل تدفق بالمليلتر/ساعة بينما تُقاس العملية الفعلية باللتر/ساعة، فهذا يشير إلى حجم أنبوب ونطاق سعر مختلفين تمامًا. من السهل إغفال هذا النوع من الأخطاء في ورقة المواصفات، لكن تصحيحه مكلف بعد إصدار عرض السعر.
يساعد فحص الوحدة باستخدام محول معدل التدفق قبل تقديم طلب عرض الأسعار في تحديد هذه المشكلة مبكراً.
ثانيًا، هناك لبس في وحدات قياس درجة الحرارة. فعندما يحدد مصنع درجات حرارة التشغيل والتنظيف في الموقع بالفهرنهايت، بينما تستخدم بيانات المورد القياسية درجة مئوية، قد ينتج عن ذلك تصنيف غير صحيح لدرجة الحرارة إذا لم يتم التحقق من التحويل. يزيل محول درجة الحرارة هذا اللبس أثناء مراجعة المواصفات.
لا يُسيء أيٌّ من الخطأين إلى المشتري. فالوحدات المترية والإنجليزية شائعة في عمليات التوريد الدولية، وعادةً ما يكون التحقق السريع كافياً لتجنب مشاكل المواصفات.
تُغطي عدادات التدفق الكهرومغناطيسية معظم تطبيقات نقل الحليب القياسية وعمليات التنظيف في مصانع الألبان. وبفضل عدم وجود أجزاء متحركة داخل أنبوب التدفق، توفر هذه العدادات تشغيلاً موثوقاً، ومتطلبات صيانة منخفضة، وتوافقاً جيداً مع أنظمة المعالجة الصحية. بالنسبة لمعظم خطوط أنابيب الحليب، تُعد التقنية الكهرومغناطيسية الخيار الأمثل عملياً.
تقيس عدادات تدفق كوريوليس التدفق الكتلي مباشرةً وتوفر قياس الكثافة في الوقت نفسه. وهذا يجعلها مناسبة للتطبيقات التي تتطلب دقة في توازن الكتلة، أو اتساق المنتج، أو مراقبة الكثافة. أما بالنسبة لنقل الحليب القياسي ذي الخصائص الثابتة، فقد لا تبرر هذه الميزة الإضافية التكلفة الأعلى. تُستخدم عدادات كوريوليس بشكل أكثر شيوعًا في معالجة القشدة، ومنتجات الألبان عالية القيمة، أو التطبيقات التي تتطلب قياسًا مباشرًا للتدفق الكتلي.
يمكن استخدام عدادات التدفق التوربينية لسوائل الألبان النظيفة منخفضة اللزوجة ومياه التنظيف الآلي (CIP) في ظروف التشغيل المستقرة. يوفر دوارها دقة قياس جيدة، لكن الأجزاء المتحركة تزيد من احتمالية التآكل، مما يجعلها أقل ملاءمة للتطبيقات التي تتطلب الحد الأدنى من الصيانة والتصميم الصحي.
يمكن استخدام عدادات التدفق التوربينية لسوائل الألبان النظيفة منخفضة اللزوجة ومياه التنظيف الآلي (CIP) في حال توفر ظروف تشغيل مستقرة. مع ذلك، فإن دوارها الدوار يُسبب تآكلاً ويتطلب صيانة أكثر من عدادات التدفق المغناطيسية التي لا تحتوي على أجزاء متحركة.
| سيناريو | الحجم النموذجي | درجة الحرارة | ملحوظات |
| خط إنتاج الألبان بكميات صغيرة أو حرفية | DN15 | درجة الحرارة القياسية (أقل من 60 درجة مئوية) ما لم يكن نظام التنظيف الآلي (CIP) يعمل بدرجة حرارة عالية. | تأكد من درجة حرارة الذروة في نظام التنظيف الآلي (CIP) قبل افتراض الدرجة القياسية. |
| خط إنتاج قياسي، منتج واحد | DN40 | قياسي أو موسع، حسب برنامج CIP | بطانة PFA أو F46 إذا تجاوزت درجة حرارة التنظيف في مكانها 130 درجة مئوية |
| خط إنتاج متعدد المنتجات (حليب كامل الدسم/حليب خالي الدسم + نظام التنظيف بالرش) | DN50 | ممتد (حتى 160 درجة مئوية) | تم فحص مادة القطب الكهربائي والبطانة وفقًا لكيمياء التنظيف في المكان (CIP). |
أرسل المعلومات التالية للحصول على عرض سعر دقيق من المرة الأولى:
البريد الإلكتروني: sales@silverinstruments.com | واتساب: +86 18936759191