العربية
يؤدي مقياس تدفق الحليب على خط النقل وظيفةً واحدةً بالغة الأهمية لفريق الإنتاج: إخبارهم بكمية الحليب المنتقلة باللترات من خزان إلى آخر. تستند هذه الحالة إلى مقياس قمنا بتوريده عام ٢٠٢٦ لمنتج صغير للزبادي، حيث قام بتركيب مقياس تدفق مغناطيسي صحي بقطر ٥٠ مم بين خزان تخزين الحليب وخزان المعالجة. عمل المقياس بكفاءة منذ اليوم الأول، ولكن ظهر سؤالان مباشرةً بعد بدء التشغيل: كيفية عرض اللترات بدلاً من الأمتار المكعبة، وكيفية معرفة حجم كل عملية نقل. كلا السؤالين شائعان، لذا تجدون الإجابات أدناه.
| سؤال من المصنع | إجابة مختصرة |
|---|---|
| هل يمكن للشاشة عرض وحدة لتر/ساعة بدلاً من متر مكعب/ساعة؟ | نعم. وحدة التدفق هي إعداد في القائمة ويستغرق تغييرها بضع دقائق. |
| لماذا تصبح القراءة صفرًا عند توقف المضخة؟ | تعرض الشاشة الرئيسية معدل التدفق. في حالة انعدام التدفق، يكون المعدل صفرًا. ويتم الاحتفاظ بالمجموع على شاشة منفصلة. |
| هل يمكن للعداد أن يُظهر كمية السوائل المنقولة باللترات؟ | ليس بمفرده. يحتفظ العداد بإجمالي محدّث. تتطلب كل دفعة قراءة باللترات قبل وبعد، أو وحدة تحكم بالدفعات، أو وحدة تحكم منطقية قابلة للبرمجة (PLC). وقد أضاف هذا المصنع وحدة تحكم بالدفعات. |
خط النقل عبارة عن أنبوب قطره ٥٠ مم ينقل الحليب الخام البارد من خزان تخزين كبير إلى خزان المعالجة، وتستغرق كل عملية نقل ما يصل إلى ١٠ دقائق. يستقبل مصنع الزبادي الحليب الخام في خزان التخزين. قبل كل دورة إنتاج، يقوم المشغلون بضخ الحليب إلى خزان المعالجة، ويحتاجون إلى معرفة الكمية المنقولة لضمان صحة الوصفة.
| غرض | حالة الموقع |
|---|---|
| واسطة | حليب خام |
| حجم الأنبوب | 50 مم، مشبك ثلاثي على كلا الجانبين |
| درجة حرارة | 4-8 درجة مئوية |
| ضغط | حوالي 3 بار |
| وقت التحويل | مدة النقل تصل إلى 10 دقائق |
| ما يحتاجه المشغلون | يتم نقل اللترات في كل دورة |
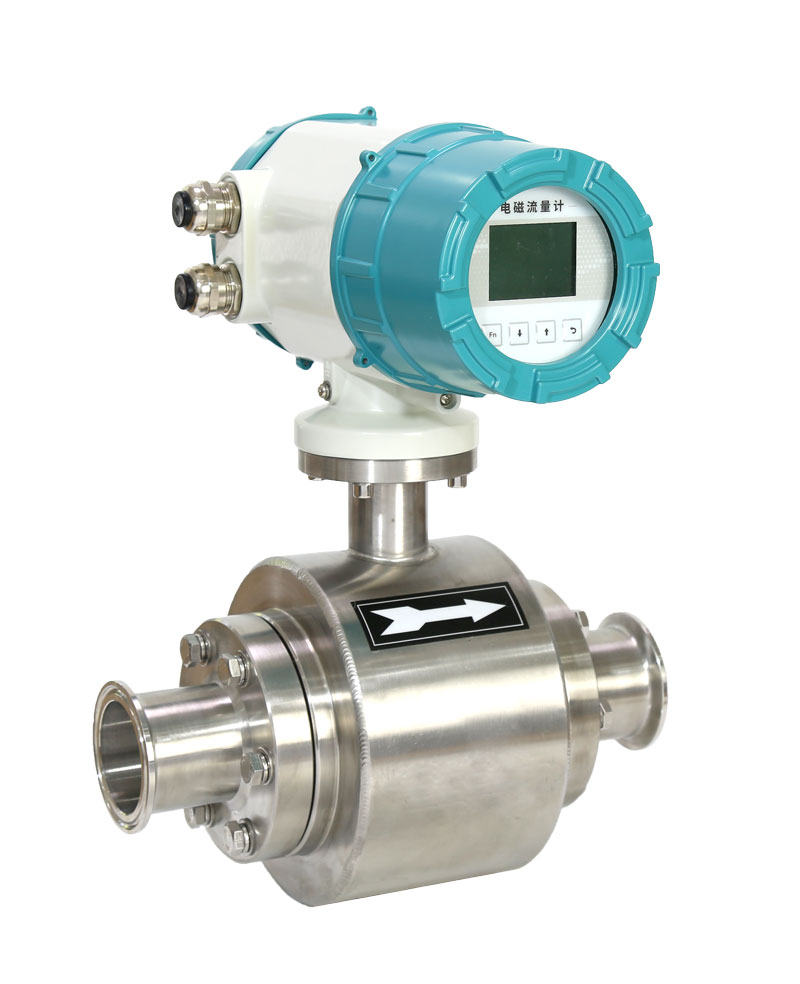
يُناسب مقياس تدفق الحليب المغناطيسي الصحي الحليب لأنه موصل للكهرباء، وفتحة القياس مفتوحة بالكامل بدون أجزاء متحركة، والأجزاء الملامسة للحليب مصنوعة من مواد غذائية. المقياس المُورّد هو من نوع SHD-SE13 الصحي، ويحتوي على هذه المواصفات:
| خيار | اختيار | لماذا يناسب الحليب |
|---|---|---|
| مقاس | DN50، نطاق التدفق 3-60 م³/ساعة | يتطابق مع خط 50 مم |
| اتصال | مشبك ثلاثي | إزالة سريعة للتنظيف |
| بطانة | رابطة كرة القدم الأمريكية | سطح أملس مناسب لملامسة الطعام |
| الأقطاب الكهربائية | الفولاذ المقاوم للصدأ 316L | معيار لوسائل إنتاج الألبان |
| دقة | 0.5% | كمية كافية لجرعات الوصفات |
| الناتج | 4-20 مللي أمبير، RS485، نبضة | جاهز لتركيب وحدة تحكم منطقية قابلة للبرمجة (PLC) أو وحدة تحكم دفعية لاحقاً |
| الهيكل والجسم | SS304 | مناطق الغسيل |
يتراوح معدل التدفق في خط إنتاج الألبان ذي القطر 50 مم بين 3 و60 متر مكعب في الساعة، أي ما يعادل 3000 إلى 60000 لتر في الساعة. وعادةً ما تقع مضخة النقل في هذا النطاق ضمن خط إنتاج الألبان ذي القطر 50 مم. وتُغطى نقاط اختيار خطوط إنتاج الألبان، مثل درجة حرارة التنظيف في المكان (CIP) والوصلات الصحية، في دليلنا لاختيار عدادات تدفق الألبان .
تغيير وحدة القياس من متر مكعب/ساعة إلى لتر/ساعة هو إعداد بسيط في قائمة التحويل، لا يستغرق سوى بضع دقائق. لا حاجة لإعادة المعايرة، لأن العداد يقيس السرعة نفسها، ويعرض النتيجة بوحدة مختلفة فقط. أرسل مهندسونا إلى المصنع مقطع فيديو قصيرًا، وقام المشغل بتغيير الوحدة في اليوم نفسه.
الخطوات الموجودة على محول SE13، هي نفسها الموجودة على محولات مقياس التدفق المغناطيسي الأخرى لدينا:
توجد التعليمات التفصيلية، بما في ذلك كلمة المرور، في مقالتنا حول تشغيل مفتاح مقياس التدفق المغناطيسي .
تنخفض القراءة إلى الصفر لأن الشاشة الرئيسية لمقياس التدفق المغناطيسي تعرض معدل التدفق اللحظي: أي سرعة تدفق الحليب حاليًا، باللتر/ساعة. عند توقف المضخة، ينخفض المعدل تلقائيًا إلى الصفر. لا يُفقد الحجم الذي مر، بل يُضاف إلى العداد الإجمالي الذي يظهر على شاشة أخرى.
| قراءة | ماذا يعني ذلك؟ | عندما تتوقف المضخة |
|---|---|---|
| معدل التدفق (لتر/ساعة) | سرعة التدفق في هذه اللحظة | يعرض 0 |
| إجمالي العدادات (لتر أو متر مكعب) | جميع الأحجام منذ آخر إعادة ضبط للمجموع | يبقى على القيمة الأخيرة |
| حجم الدفعة | لترات في عملية نقل واحدة | يحتاج إلى بداية ونهاية للقراءة |
استفسر المصنع عما إذا كان بإمكان الشاشة "الاحتفاظ بآخر قيمة للتر" بعد كل عملية نقل. وكانت القيمة المطلوبة هي حجم الدفعة، وهو ما لا يحسبه العداد تلقائيًا.
تُحسب كمية اللترات لكل دفعة بثلاث طرق: طرح قراءات العداد الإجمالي، أو إضافة وحدة تحكم في الدفعات، أو العد في وحدة تحكم منطقية قابلة للبرمجة (PLC). يعمل عداد التدفق المغناطيسي الإجمالي باستمرار، لذا يلزم استخدام إحدى هذه الطرق. من الأبسط إلى الأكثر آلية:
| طريقة | كيف يعمل؟ | أجهزة إضافية | جيد لـ |
|---|---|---|---|
| اقرأ المجموع قبل وبعد | اكتب المجموع الكلي في البداية والنهاية، ثم اطرحه | لا أحد | بضع عمليات نقل بيانات يوميًا، سجلات يدوية |
| وحدة التحكم في الدفعات | يغذي خرج النبضةوحدة تحكم الدفعاتيحسب ذلك كل دورة من الصفر؛ ويمكن للمرحل إيقاف المضخة عند حجم محدد مسبقًا | وحدة التحكم بالدفعات، والأسلاك | أحجام وصفات ثابتة، ومشغلون عند الخزان |
| وحدة التحكم المنطقية القابلة للبرمجة (PLC) أو نظام التحكم الإشرافي وجمع البيانات (SCADA) | يتم إرسال خرج التيار 4-20 مللي أمبير، أو النبضي، أو RS485 إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC) الخاصة بالمصنع، والتي تسجل كل دفعة. | إدخال بيانات وحدة التحكم المنطقية القابلة للبرمجة (PLC)، البرمجة | المصانع التي تسجل بالفعل بيانات الإنتاج |
اختار مصنع الزبادي وحدة التحكم بالدفعات. تستقبل وحدة التحكم بالدفعات AJ-D إشارة النبض من جهاز SE13، وتعرض كمية التيار المنقول باللترات بدءًا من الصفر، وتحافظ على تشغيل عداد القياس الخاص بها لتسجيل البيانات اليومية.
بالنسبة لعملية نقل تستغرق 10 دقائق، فإن الطريقة اليدوية فعالة. أما عندما يقوم المصنع بإجراء عدة عمليات نقل في كل وردية، أو عندما يرغب في إيقاف المضخة عند حجم محدد، فإن وحدة التحكم في الدفعات تزيل عملية الطرح وخطر التعبئة الزائدة.
يُعطي مقياس تدفق الحليب على خط النقل قراءة صحيحة عندما يكون الأنبوب ممتلئًا، ويكون الأنبوب مستقيمًا من كلا الجانبين، ولا يدخل الهواء، ويكون المقياس مؤرضًا. قائمة التحقق:
أرسل لنا هذه التفاصيل وسيقوم مهندسونا بالرد عليك في غضون 24 ساعة مع اقتراح لإعداد العداد والدفعة:
اتصل بمهندسينا وقدم لهم تفاصيل خطك.